
 sa
 English
 中文简体
 русский
 Español
 عربى

شرح رسم النحاس: من انهيار القضيب إلى موصل الكابل النهائي
محتوى
سلك بناء بقطر 2.5 مم² وسلك بطول 0.20 مم داخل كابل آلي يبدأان بنفس الجسم: قضيب نحاسي بقطر 8 مم. بين هاتين النقطتين توجد سلسلة من القوالب وخزانات التشحيم ومراحل التلدين التي تضغطها معظم أوراق البيانات في كلمتين، رسم النحاس.
تظهر العبارة نفسها في كتالوجات الفن، حيث تعني شيئًا آخر تمامًا: نقطة نحاسية مضغوطة على أرض كاشطة، ابن عم المعدن الفضي. فالمعنيان يشتركان في معدن لا أكثر.
هنا الجواب القصير قبل التفاصيل. في صناعة الكابلات، سحب النحاس عبارة عن عملية تشكيل على البارد تسحب قضبان النحاس من خلال قوالب أصغر تدريجيًا حتى يصل السلك إلى القطر والمزاج والسطح الذي يحتاجه الموصل. احصل على هذه المرحلة بشكل صحيح وسيعمل كل من التجديل والعزل والاختبار النهائي. إذا أخطأت في ذلك، فسينتقل الضرر في اتجاه مجرى النهر نتيجة فشل المقاومة، وأخطاء العزل، والشرائط التي تتشقق عند الطرف. ما يلي هو العملية، والأرقام التي تستحق التدقيق، والأسئلة التي يجب طرحها قبل الموافقة على مواصفات الموصل.
معنيان، صناعتان
الرسم النحاسي في الفن
يستخدم الرسم بالنقطة المعدنية قلمًا معدنيًا على أرضية مغطاة بمادة كاشطة، عادةً ما تكون جيسو أو مزيجًا من الطباشير. الفضة والرصاص هما القلمان الشائعان؛ يظهر النحاس والنحاس والبرونز والذهب والقصدير في كثير من الأحيان بشكل أقل بكثير لأن خطوطها تكون باهتة ويتغير لونها مع تشوه المعدن. تترك النقطة النحاسية خطًا رماديًا محمرًا دافئًا يزداد قتامة على مر السنين، لذا فهو يناسب الطلاء السفلي والتظليل واللهجات بشكل أفضل من الممرات اللونية العريضة. لا يمكن مسح هذا الخط بالطريقة التي يمكن بها للجرافيت، ولهذا السبب يتم إنشاء الرسومات النحاسية خطوة تلو الأخرى.
رسم الأسلاك النحاسية في صناعة الكابلات
الرسم الصناعي لا يزيل شيئا ولا يذيب شيئا. يتشوه النحاس: يتقلص مقطعه العرضي، وينمو طوله، ويتصلب الهيكل البلوري، ولهذا السبب يجب تلدين السلك قبل أن يتم تجديله أو ثنيه حول طرفه. يمكن لخط واحد تحويل قضيب 8 مم إلى سلك 0.15 مم، مما يؤدي إلى تقليل المقطع العرضي بأكثر من 99.9 بالمائة.
من القضيب إلى السلك: تسلسل الرسم
تعمل معظم مصانع الكابلات بنفس الخطوات الست، سواء كان الإخراج موصلًا صلبًا بقطر 2.5 مم² أو سلكًا مرنًا من الفئة 5.
- تناول قضيب. يصل قطر قضبان النحاس إلى 8 مم، عادةً ما يكون Cu-ETP وفقًا لمعايير EN 1977 أو ASTM B49. تتم إزالة أكسيد السطح وتلف المناولة أولاً، لأن سطح القضيب الملوث يصبح شظايا لاحقًا.
- انهيار قضيب. تقوم الآلة الأولى بسحب القضيب من خلال ثلاث أو أربع قوالب من كربيد التنغستن بسرعة عالية، مما يؤدي إلى قطع القطر إلى حوالي 3 مم. عادةً ما يتم تقليل المساحة لكل تمريرة بين 15 و 25 بالمائة.
- رسم متوسط. ينخفض القطر إلى نطاق 1.0 إلى 1.6 ملم. يعتبر التبريد وترشيح مواد التشحيم الأكثر أهمية هنا، نظرًا لأن الحرارة تتراكم بسرعة مع ارتفاع سرعة الخط.
- رسم ناعم ومتعدد الأسلاك. تقوم الآلات متعددة الأسلاك بسحب ما يصل إلى 24 سلكًا بالتوازي من خلال قوالب الماس الاصطناعية التي يصل سمكها إلى 0.15 إلى 0.5 مم، مع التحكم الفردي في التوتر على كل سلك.
- التلدين في الخط. تعمل المقاومة أو التلدين الاستقرائي على استعادة الاستطالة بحيث يلبي السلك الليونة التي يتطلبها معيار الموصل. يتم تشغيل هذه المرحلة بشكل ناقص وتتشقق الخيوط أثناء التجديل.
- التعليب والتخزين المؤقت. هناك طبقة اختيارية من القصدير المطلي بالغمس الساخن أو المطلي بالكهرباء تحمي من الأكسدة، ويتم لف السلك النهائي على بكرات مطابقة للمجدل.
أرقام تستحق التدقيق على خط الرسم
يعد الرسم عملية مستقرة حتى يتآكل القالب أو ينجرف مادة التشحيم أو يتقادم ملامسة التلدين. هذه هي العوامل التي تتحرك، وسبب أهمية كل واحدة منها في اتجاه مجرى النهر.
| المعلمة | القيمة النموذجية | لماذا يهم؟ |
|---|---|---|
| قطر قضيب الإدخال | 8 ملم (بعض الخطوط 12.5 ملم) | يضبط عدد التمريرات ومساحة السطح التي يجب تنظيفها |
| تقليل المساحة لكل قالب | 15 إلى 25 بالمئة | يؤدي التخفيض العالي إلى مخاطر كسر الأسلاك والشظايا؛ يؤدي التخفيض المنخفض إلى تسريع تآكل القالب |
| استطالة، النحاس الملدن | 25 بالمائة كحد أدنى للموصلات العادية من الدرجة 1 و 2 | تظهر الاستطالة المنخفضة على شكل خيوط متشققة واختبارات ثني فاشلة |
| مقاومة التيار المستمر عند 20 درجة مئوية | 1.5 ملم²: 12.1 أوم/كم؛ 2.5 ملم²: 7.41 أوم/كم؛ 4 ملم²: 4.61 أوم/كم | فحص سريع للتأكد من أن القطر المسحوب لا يقل عن الحجم المطلوب |
| مادة القالب | كربيد التنغستن للتمريرات الخشنة، والماس الصناعي للناعمة | تغير القوالب البالية القطر والاستدارة في منتصف المدى |
| حالة زيوت التشحيم | مستحلب أو زيت أنيق مع درجة حموضة وموصلية مراقبة | تتداخل البقايا مع التعليب واللحام والالتصاق |
لاحظ أن صفًا واحدًا فقط يتعلق بآلة الرسم نفسها. أما الباقي فيتعلق بالتحكم: مقدار التخفيض الذي تستغرقه كل تمريرة، ومدى ثبات مرحلة التلدين، ومدى نظافة السلك الذي يغادر الخط.
حيث تظهر جودة الرسم في الكابل النهائي
فئة الموصل هي أوضح رابط بين خط الرسم والكابل الذي تشتريه. تغطي المواصفة IEC 60228 الفئتان 1 و2 الموصلات الصلبة والمجدولة للتركيب الثابت؛ تغطي الفئتان 5 و6 الموصلات المرنة المستخدمة في كابلات التحكم والأجهزة والكابلات الآلية. إن الخط الذي لا يمكنه تحمل تفاوت القطر يجبر الجديلة على التعويض، وعادةً ما يظهر هذا التعويض كقراءة مقاومة أعلى من الحد أو حبلا ينقطع في اختبار الانحناء.
يحتاج الموصل الصلب للتركيب الثابت داخل جدار أو قناة إلى سلك مسحوب وملدن يجدل بشكل نظيف ويحافظ على مقاومته لكل كيلومتر عبر الدفعة بأكملها، لأن تلك النهايات تتم مرة واحدة ثم يتم إخفاؤها خلف الجص أو داخل لوحة.
عيوب الرسم والتكلفة التي تحملها في اتجاه مجرى النهر
نادراً ما تبقى أخطاء الرسم على أرضية الرسم. إنهم يظهرون مرة أخرى في الاختبار النهائي، أو ما هو أسوأ من ذلك، في الخدمة.
- فواصل الأسلاك. عادةً ما تكون هناك مشكلة في هندسة التخفيض أو التشحيم أو القالب. كل استراحة تكلف وقتًا طويلاً وتترك بكرة يجب إعادة لحامها أو إلغائها.
- الشظايا والغرامات النحاسية. يمكن للجسيمات السائبة المضغوطة على السطح أن تؤدي إلى إضعاف العزل، وتظهر لاحقًا كفشل في اختبار الشرارة أو قراءة تفريغ جزئي مرتفعة.
- يموت ارتداء. إن زحف القطر الذي يبلغ بضعة ميكرومترات يكفي لدفع موصل خارج حد مقاومته على المدى الطويل.
- استطالة سيئة. تتشقق الأسلاك الملدنة أثناء التجديل، وغالبًا ما يصبح التشقق مرئيًا فقط بعد تجريد العزل.
- الأكسدة السطحية. يؤدي التشويه إلى منع التبلل أثناء اللحام ويضعف التصاق القصدير.
التعليب هو الحل المعتاد للأكسدة، ولكنه يغير الموصل بطرق تستحق الفهم قبل الدخول في المواصفات، من مقاومة أعلى قليلاً لكل كيلومتر إلى سلوك مختلف عند المحطة. مقارنة الموصلات النحاسية المعلبة والعارية تعتبر نقطة بداية أفضل من نسخ أي خيار يظهر في قائمة المواد الخاصة بالمشروع الأخير.
التحديد بواسطة الموصل، وليس حسب العملية
لا يقوم المشترون بشراء عملية الرسم؛ يشترون سلوك الموصل الذي تنتجه العملية. خمسة أسئلة تحسم معظمها.
- ما هي فئة الموصل التي يتطلبها التثبيت ومعيارها: الفئة 1 أو 2 أو 5 أو 6؟
- ما هو الحد الأقصى لمقاومة التيار المستمر عند 20 درجة مئوية للمقطع العرضي، وهل هو مذكور في المعيار أم في ورقة البيانات فقط؟
- هل النحاس العادي أو المعلب مطلوب حسب البيئة ودرجة حرارة التشغيل وطريقة الإنهاء؟
- كم عدد الخيوط، وما هو قطرها الاسمي؟
- ما هو المعيار الذي يحكم: المواصفة IEC 60228 وحدها، أم معيار المنتج مثل IEC 60502 أو IEC 60227 فوقها؟
في الأتمتة الصناعية، عادةً ما يتم حل هذه الأسئلة في كبل مرن متعدد النواة مزود بنحاس من الفئة 5، محجوب أو غير محجوب، بحجم مناسب لمحرك الأقراص ومسار علبة الكابلات.
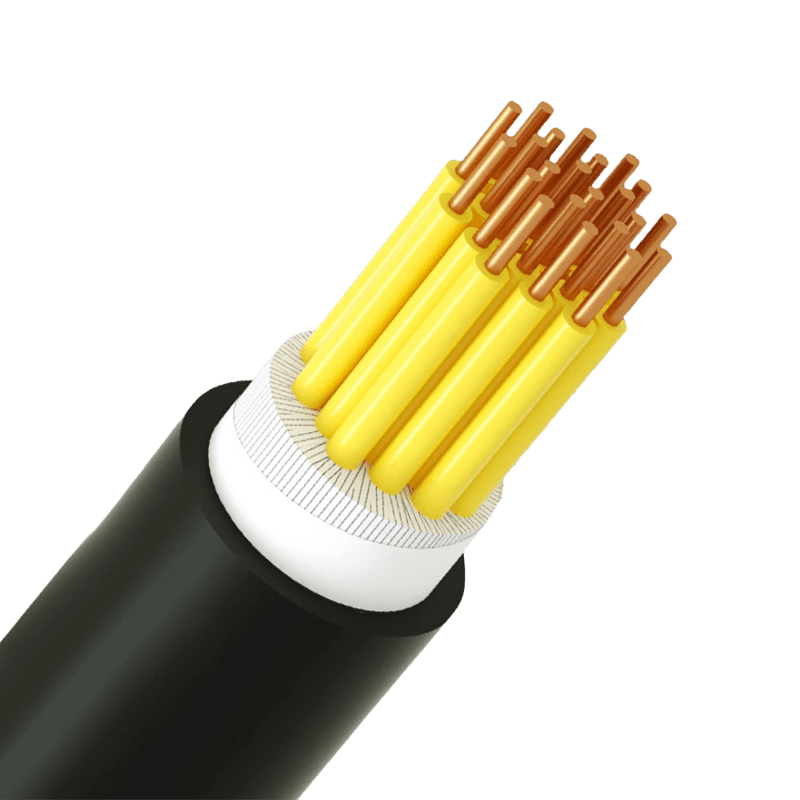 مصنعي كابلات التحكم كابل التحكم المعزول بالبلاستيك عرض المنتج →
بالنسبة لدوائر التوزيع، يعمل نفس المنطق على نطاق أوسع، حيث يكون النحاس من الفئة 2 المجدولة وعزل XLPE وحدود المقاومة المحددة أكثر أهمية من عدد الخيوط.
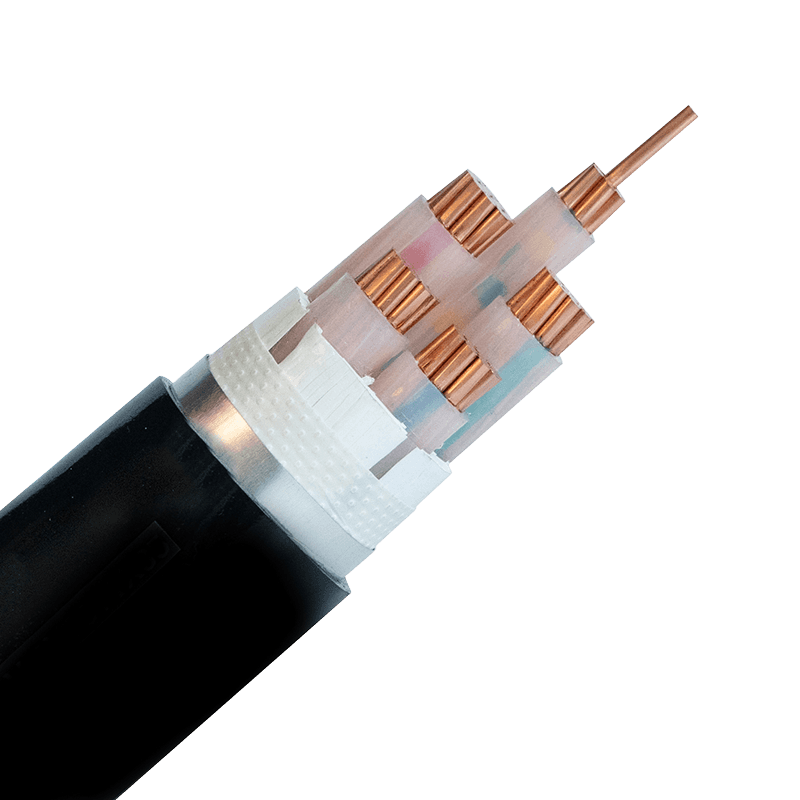 الشركات المصنعة لكابلات الطاقة ذات الجهد المنخفض المقاومة للحريق والهالوجين المنخفض الدخان كابل الطاقة المعزول من البولي إيثيلين/PVC المتقاطع 0.6/1 كيلو فولت عرض المنتج →
أسئلة لموردي الكابلات حول الرسم الخاص بهم
تخبرك الإجابات بكمية الموصل الخاضعة لسيطرة المورد وكم يعتمد على مطحنة الأسلاك الخارجية.
- هل السلك مسحوب في المنزل، وكم عدد خطوط الرسم الجارية؟
- هل التلدين يتماشى مع الرسم أم يتم التعامل معه على جهاز منفصل؟
- هل يتم فحص الاستطالة والمقاومة لكل دفعة أو لكل بكرة؟
- هل يمكن تتبع أرقام حرارة القضيب حتى أسطوانة الكابل النهائية؟
- ما هو جهد اختبار الشرارة الذي يتم تطبيقه بعد العزل؟
إن المشي في قاعة الرسم يجيب على العديد من تلك الأسئلة بشكل أسرع من الاستبيان. عندما يتم وضع سحب القضيب، والسحب، والتليين، والبثق تحت سقف واحد، يتم اكتشاف عيوب الموصل قبل العزل وليس بعد الشحن. يمكنك أن ترى كيف يعمل هذا التخطيط على صفحة المصنع ، وقم بمطابقة فئات الموصلات الموصوفة هناك مع الأسئلة الخمسة أعلاه.
يعتبر الرسم بالنحاس في بداية كل محادثة عبر الكابل تقريبًا، ومن السهل التعامل معه كخطوة سلعية. ليس كذلك. يحدد قطر السلك المسحوب وحالته المزاجية وسطحه الحد الأقصى لكيفية أداء الكبل النهائي في الحائط أو الدرج أو الآلة المتحركة، ولا يستعيد أي قدر من العزل أو الاختبار النهائي ما كشفه خط الرسم. تعامل مع مواصفات الموصل باعتبارها وثيقة التحكم، واسأل عن أرقام المقاومة والاستطالة الموجودة خلفها، وسوف يتطابق الكابل الذي تتلقاه مع الكابل الذي حددته.


- +86-13588204183
- رقم 39 طريق تشي يوان، منطقة التنمية الاقتصادية ديتشينغ، مدينة هوتشو، مقاطعة تشجيانغ
حقوق النشر © Zhejiang Huapu Cable Co., Ltd. جميع الحقوق محفوظة.
 شركة تصنيع كابلات حاصلة على شهادة ISO 9001